Причины деформации металла после сварки
Металл ведет после сварки из-за термического расширения и последующего сжатия. При сварке металл нагревается до высокой температуры, что приводит к его расширению. После завершения сварочного процесса металл остывает, и происходит сжатие, вызывающее деформацию. Это явление связано с различиями в температурных режимах, которые возникают в процессе сварки. Например, в стыке сварки температура может достигать 1500 градусов Цельсия, в то время как окружающая среда может оставаться при температуре 20 градусов.
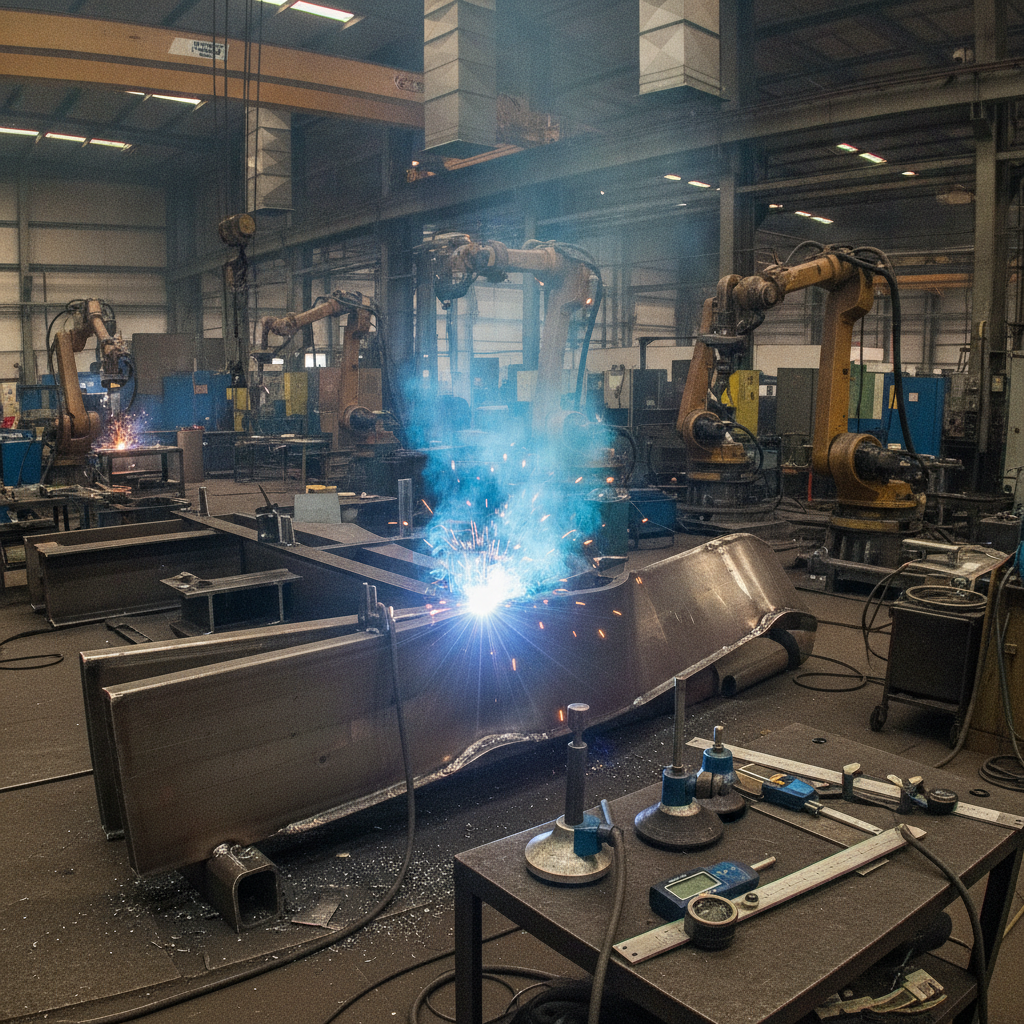
Различия в температуре приводят к неоднородному распределению тепла, особенно в больших конструкциях. Чем больше площадь нагрева, тем выше вероятность возникновения деформаций. Также важную роль играют свойства самого металла: разные сплавы имеют различные коэффициенты теплового расширения. Например, сталь и алюминий будут вести себя по-разному при одинаковых условиях нагрева и охлаждения, что также влияет на итоговую геометрию изделия.
Кроме того, внутренние напряжения, возникающие в результате быстрого охлаждения, могут спровоцировать трещины и другие дефекты. Эти напряжения часто усиливаются в местах, где металл имеет механические повреждения или изначально неравномерную толщину, что делает процесс сварки более сложным.
Методы уменьшения деформации при сварке
Существуют несколько методов, которые позволяют уменьшить деформацию металла после сварки. Один из наиболее эффективных способов — это предварительный нагрев. Нагрев материалов перед сваркой помогает уменьшить температурный градиент, что снижает количество тепловых деформаций. Например, в производстве больших стальных конструкций применяется предварительный нагрев до 100-200 градусов Цельсия, что значительно снижает риск появления деформаций.
Другой метод — это использование специальных сварочных технологий, таких как TIG или MIG. Эти методы обеспечивают более точный контроль температуры и могут снижать скорость нагрева и охлаждения, что, в свою очередь, уменьшает риск образования деформаций. Например, в высокоточных работах по сварке тонких листов металла использование MIG-технологии позволяет достичь равномерного прогрева и минимизировать эффект ведения.
Также важно правильно подбирать режимы сварки: скорость подачи проволоки, напряжение и ток. Неверные настройки этих параметров могут привести к избыточному нагреву. Например, увеличение тока на 10% может привести к увеличению температуры на 100 градусов, что значительно повысит риск деформации. Поэтому необходимо строго следить за параметрами в процессе сварки.
Контроль и проверка качества сварных швов
Контроль качества сварных швов также играет ключевую роль в предотвращении деформаций. Использование неразрушающего контроля, такого как ультразвуковая дефектоскопия, позволяет выявить скрытые дефекты до завершения процесса. Это поможет избежать проблем в дальнейшем, связанных с деформацией. Например, контроль на этапе завершения сварки может выявить напряжения, которые в дальнейшем приведут к трещинам.
Важно также учитывать, что постобработка сварных соединений, такая как отжиг, может помочь снизить остаточные напряжения. Процесс отжига заключается в нагреве детали до определенной температуры, после чего следует медленное охлаждение. Этот метод позволяет выровнять напряжения, вызванные сваркой, и восстановить структуру металла. Например, отжиг стальных конструкций после сварки на уровне 600-700 градусов Цельсия может значительно улучшить механические свойства и уменьшить деформацию.
Кроме того, важно следить за общими условиями работы, такими как влажность и температура в помещениях, где производится сварка. Эти факторы могут влиять на поведение металла и вызванные им деформации. Например, в условиях высокой влажности свойства сварного шва могут изменяться, что также может привести к нежелательным результатам.
Практические рекомендации для сварщиков
Чтобы минимизировать деформации, сварщики должны следовать нескольким практическим рекомендациям. Во-первых, следует использовать шаблоны и каркасы, которые помогут сохранить геометрию изделия во время сварки. Это значительно снизит риск возникновения деформаций, особенно на крупных конструкциях. Например, в строительстве мостов часто применяют жесткие формы, чтобы удерживать детали на месте во время сварки.
Во-вторых, необходимо тщательно планировать последовательность сварки. Например, сварка должна выполняться по диагонали или в шахматном порядке, чтобы равномерно распределить тепловые нагрузки и уменьшить напряжение. Это поможет избежать резкого перегрева определенных участков изделия и, как следствие, его деформации.
В-третьих, важно проводить обучение и повышение квалификации сварщиков. Знание физики процессов сварки и умение использовать современные технологии помогут избежать многих проблем. Например, обучение новым методам контроля и сварки позволяет значительно повысить качество работы и уменьшить риск появления дефектов.
| Металл | Температура сварки (°C) | Коэффициент теплового расширения (м/м·°C) | Вероятность деформации |
|---|---|---|---|
| Сталь | 1500 | 11 x 10-6 | Средняя |
| Алюминий | 660 | 23 x 10-6 | Высокая |