Настройка полуавтомата для сварки кузовного металла без прожогов требует учета различных факторов: типа металла, толщины, сварочного процесса и параметров оборудования. Правильная настройка позволяет получить качественный шов без повреждений материала. В этой статье рассмотрим ключевые аспекты настройки полуавтомата, которые помогут избежать прожогов и обеспечить надежную сварку.
Выбор сварочного аппарата и проволоки
При выборе полуавтомата важен его тип и технические характеристики. Для сварки кузовного металла подходят инверторные полуавтоматы с режимом MIG/MAG. Они обеспечивают стабильный дуговой процесс и меньшую вероятность перегрева. Оптимальная мощность аппарата для кузовного металла толщиной до 2 мм составляет 140-160 А.
Также критичен выбор сварочной проволоки. Для кузовного металла рекомендуется использовать проволоку диаметром 0,8-1,0 мм. Проволока с покрытием из медного сплава обеспечивает лучшую проводимость и защиту от коррозии. Подбор состава проволоки зависит от основного материала, например, для стали подойдут проволоки марки ER70S-6.
Настройка параметров сварки
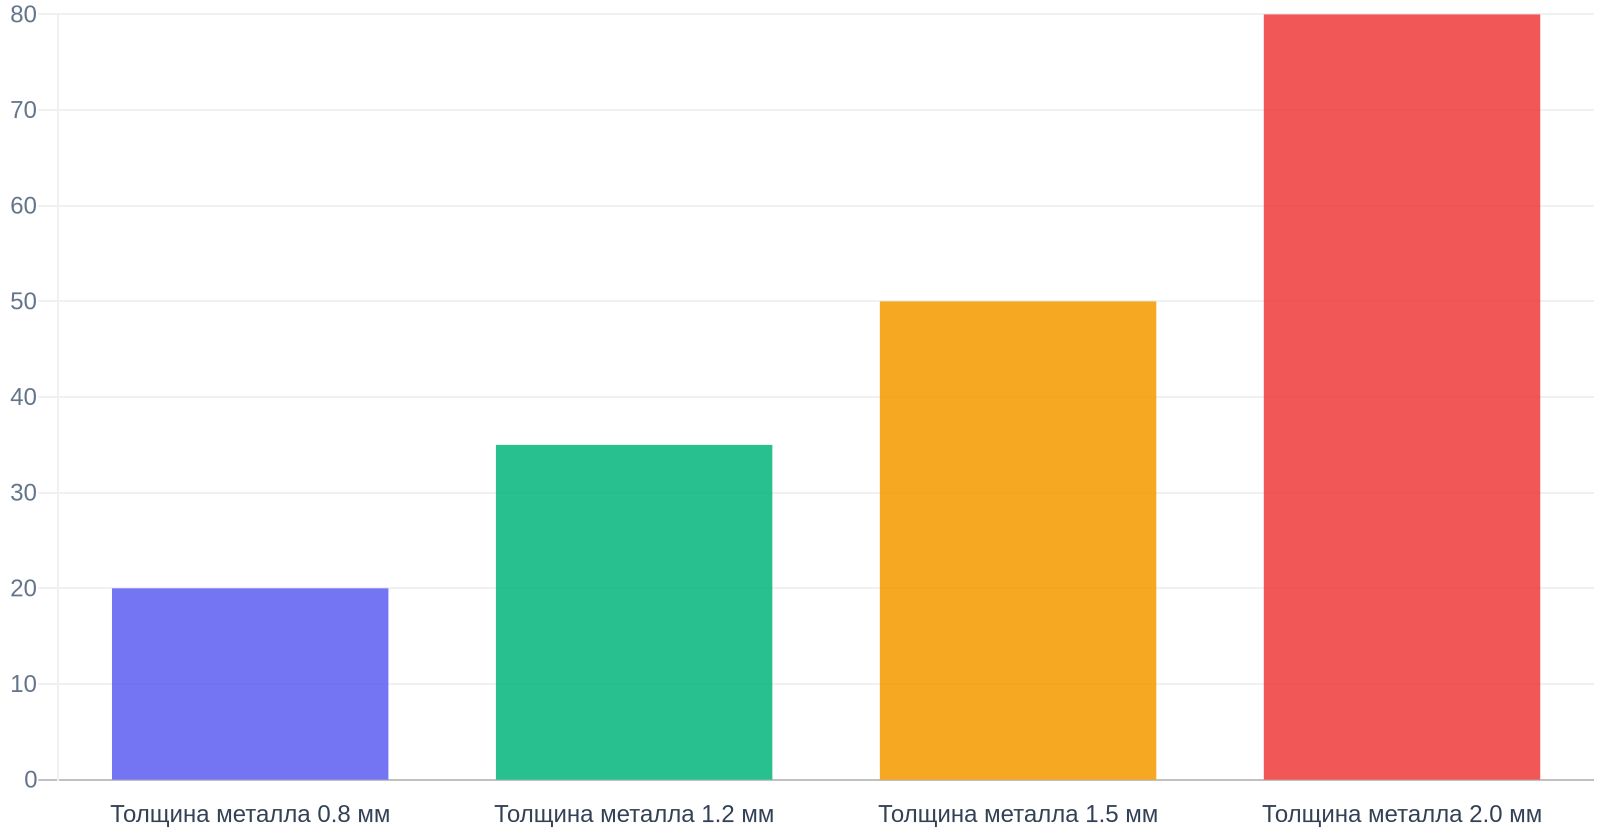
Настройка полуавтомата начинается с установки напряжения и скорости подачи проволоки. Напряжение должно соответствовать толщине свариваемого металла: для 1-2 мм обычно достаточно 18-20 В. Скорость подачи проволоки обычно варьируется от 4 до 6 м/мин, но это зависит от типа металла и толщины шва.
Для предотвращения прожогов необходимо правильно выбрать режим работы. Рекомендуется использовать точечную сварку для тонких металлов, что позволяет избежать перегрева и дает возможность контролировать процесс. Ключевым моментом является также установка правильного расстояния между горелкой и металлом, которое должно составлять 10-15 мм.
Проверка и подготовка поверхности
Перед началом сварки необходимо тщательно подготовить поверхность. Удалите ржавчину, грязь и остатки старой краски, использовав щетку, шлифовальную машину или растворители. Это позволит избежать дефектов шва и улучшит адгезию. Проверьте также наличие зазоров между свариваемыми элементами; они должны быть минимальными, не превышающими 1-2 мм.
Дополнительно, перед сваркой рекомендуется провести пробный шов на обрезках того же металла. Это поможет убедиться, что настройки выбраны правильно и шов получается качественным. Важно следить за температурой металла; перегрев может привести к прожогам и деформации.
Техника сварки и контроль процесса
При сварке кузовного металла используйте правильную технику. Движение горелки должно быть плавным и равномерным, без резких остановок и изменений направления. Угол наклона горелки также влияет на качество шва; оптимальный угол составляет 15-20 градусов относительно вертикали.
Контроль процесса сварки осуществляется визуально и через анализ свойств шва. Качественный шов должен иметь равномерную структуру, без пор и трещин. После завершения сварки обязательно проверьте шов на прочность механическим способом, если это возможно. Проведение контроля качества позволяет минимизировать ошибки и повысить надежность соединения.
| Параметр | Рекомендуемое значение | Тип проволоки | Диаметр проволоки |
|---|---|---|---|
| Мощность аппарата | 140-160 А | Медный сплав | 0,8-1,0 мм |