Причины трещин в сварочном шве
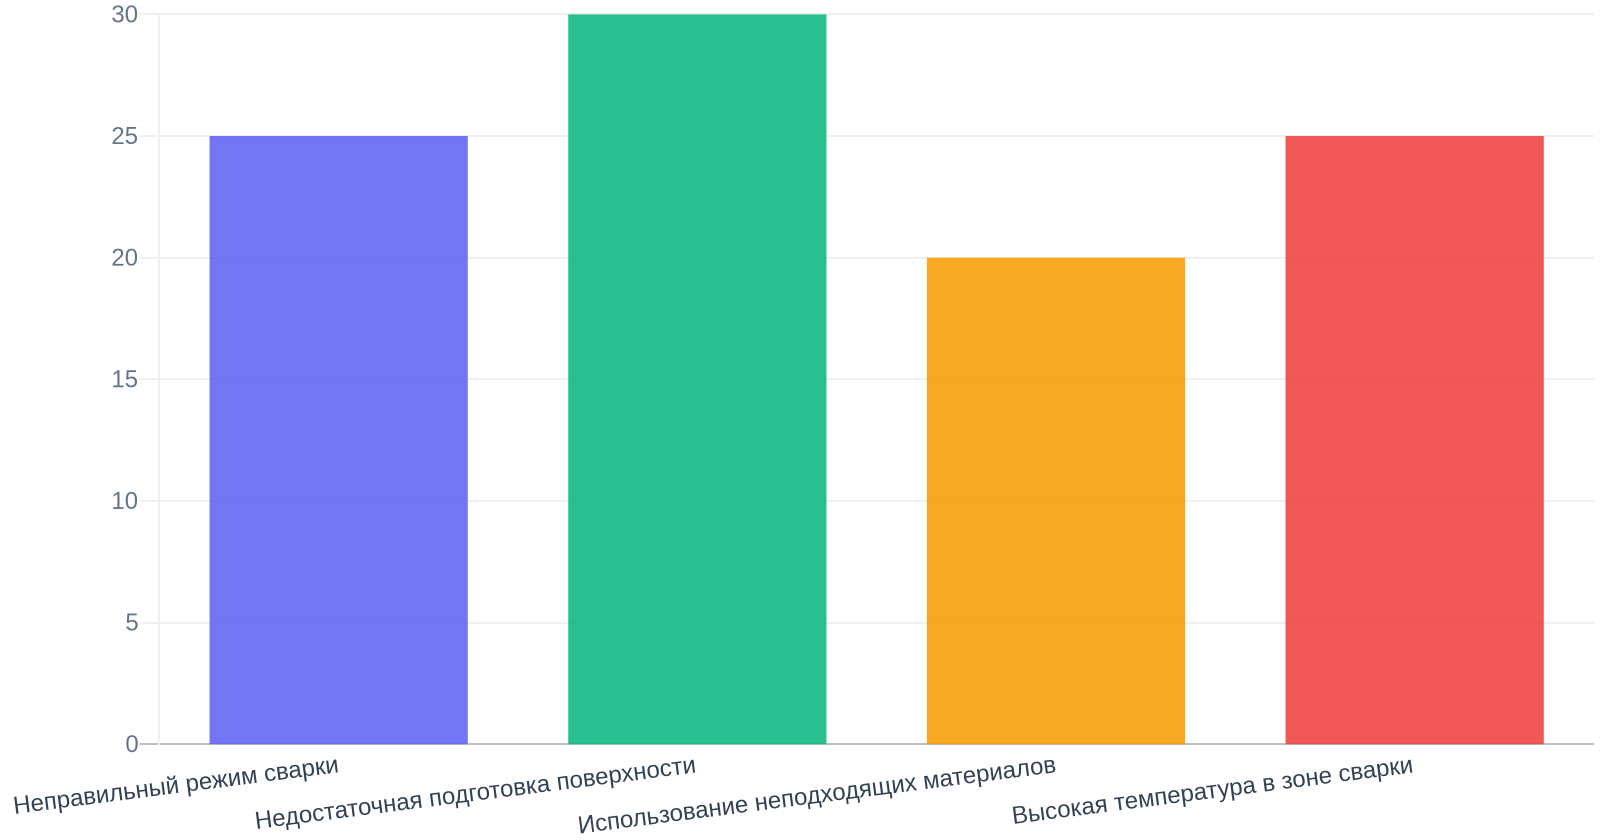
Трещины в сварочном шве после остывания являются распространенной проблемой, вызванной несколькими факторами. Чаще всего они возникают из-за неправильного выбора режима сварки, недостаточной подготовки поверхности или использования неподходящих материалов. Важно понимать, что сварочные швы испытывают значительные механические и термические нагрузки, которые могут привести к образованию трещин, если не учесть все нюансы процесса.
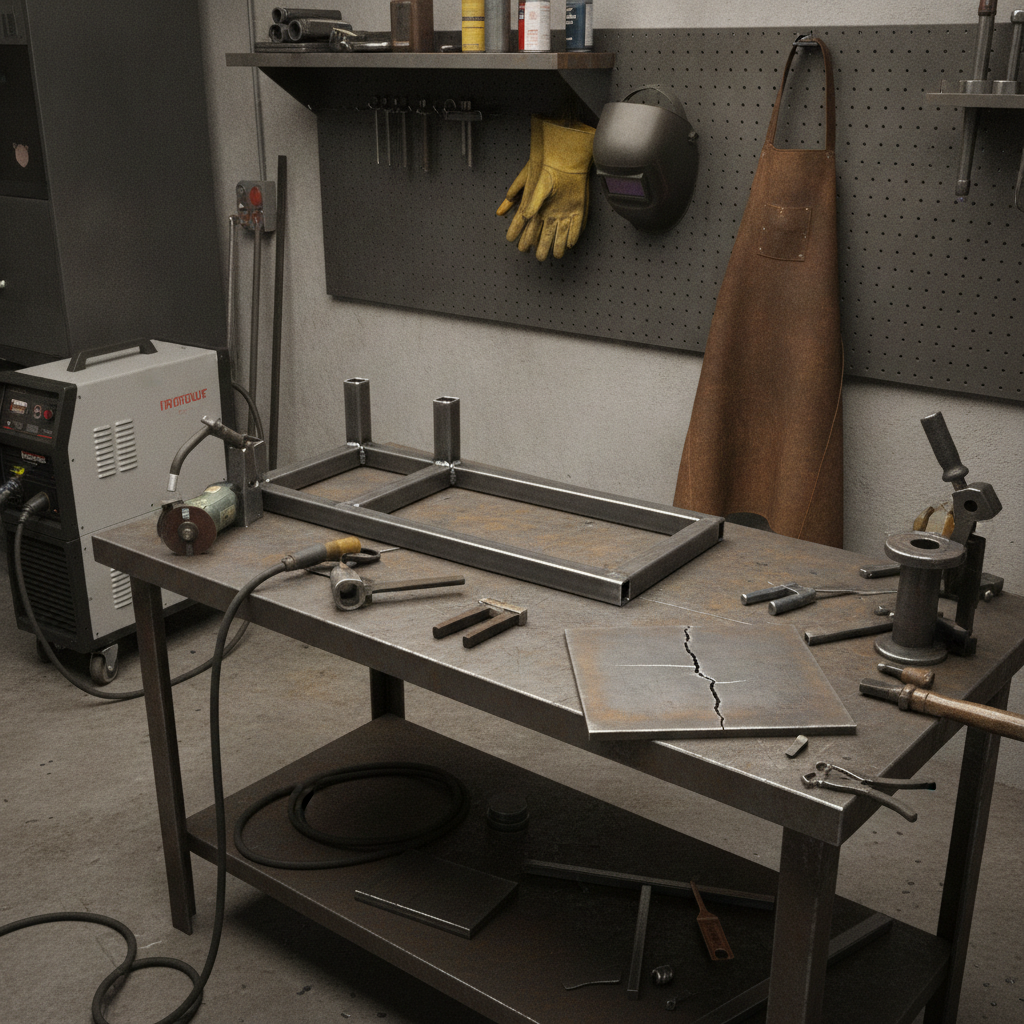
Основной причиной трещин является высокая температура в зоне сварки, которая вызывает резкое изменение структуры металла. Например, при сварке низколегированных сталей может произойти закалка, что приводит к образованию хрупкой структуры. Эта структура менее устойчива к механическим повреждениям и, как следствие, трескается при остывании.
Другой фактор – это напряжения, возникающие в процессе сварки. Если сварочный шов не поддерживается должным образом, внутренние напряжения могут привести к образованию трещин. Примером может служить сварка толстостенных конструкций, где uneven distribution of heat может вызвать значительные напряжения в материале.
Влияние режима сварки на качество шва
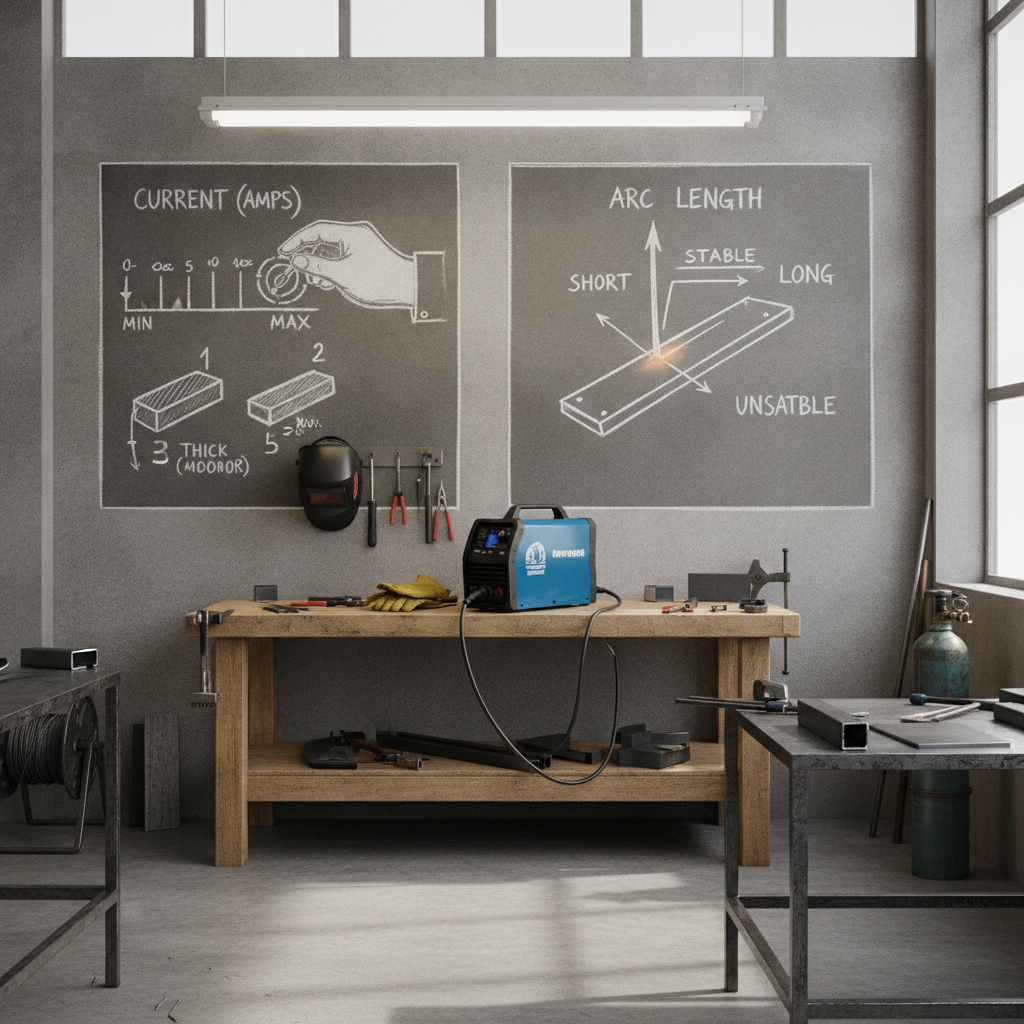
Режим сварки включает в себя параметры, такие как ток, скорость, напряжение и тип электрода. Неправильный выбор этих параметров может вызвать трещины. Например, слишком высокий сварочный ток может привести к перегреву и избыточному расплавлению, в то время как слишком низкий – к недостаточной проплавке. Оптимальный режим сварки следует подбирать в зависимости от типа материала и его толщины.
Практический пример: при сварке стали толщиной 10 мм рекомендуется использовать ток в диапазоне от 150 до 180 А. Это позволит обеспечить достаточную проплавку и избежать трещин. Если же ток превысит 200 А, можно ожидать проблемы с образованием трещин из-за перегрева.
Кроме того, скорость сварки также играет важную роль. Слишком быстрая сварка может привести к образованию пор, а слишком медленная – к перегреву. Установленный режим должен учитывать не только материал, но и конструктивные особенности изделия.
Подготовка поверхности перед сваркой
Неправильная подготовка поверхности может стать причиной трещин в сварочном шве. Важно удалить все загрязнения, такие как ржавчина, масло или другие посторонние материалы, которые могут повлиять на качество соединения. Для этого используются механические и химические методы очистки.
Например, перед сваркой черной стали рекомендуется использовать шлифовальные круги для удаления ржавчины и окалины. Это позволяет улучшить адгезию сварочного материала к основе и снизить риск трещинообразования. Важно также обратить внимание на наличие зазоров и неправильных стыков, которые могут стать местом концентрации напряжений.
Дополнительно, следует учитывать влажность и температуру окружающей среды, так как они могут оказывать влияние на качество сварки. Сварка в условиях высокой влажности без предварительной сушки материалов может привести к образованию трещин из-за парообразования.
Что делать для предотвращения трещин?
Для минимизации риска образования трещин в сварочном шве необходимо следовать ряду практических рекомендаций. Первое – это правильный выбор сварочных материалов. Использование электродов и проволоки, соответствующих типу металла, значительно снижает вероятность трещинообразования.
Второе – соблюдение технологии сварки. Регулярное применение методов контроля, таких как визуальный и ультразвуковой, позволяет выявить дефекты на ранних стадиях. Например, контроль за температурой в зоне сварки с помощью инфракрасных термометров позволяет избежать перегрева и, как следствие, трещин.
Третье – применение термической обработки после сварки. Процессы отжига или нормализации помогают снизить внутренние напряжения и улучшить механические свойства шва. Например, отжиг при температуре 600-700°C может значительно улучшить структуру и снизить риск трещинообразования.
| Фактор | Описание | Решение | Рейтинг важности |
|---|---|---|---|
| Температура | Высокая температура в зоне сварки | Контроль температуры | Высокий |
| Напряжения | Внутренние напряжения в шве | Правильная поддержка шва | Средний |
| Материалы | Неподходящие материалы | Выбор качественных материалов | Высокий |